科研制粉三类产品的粒径分布、形貌与工艺适配差异
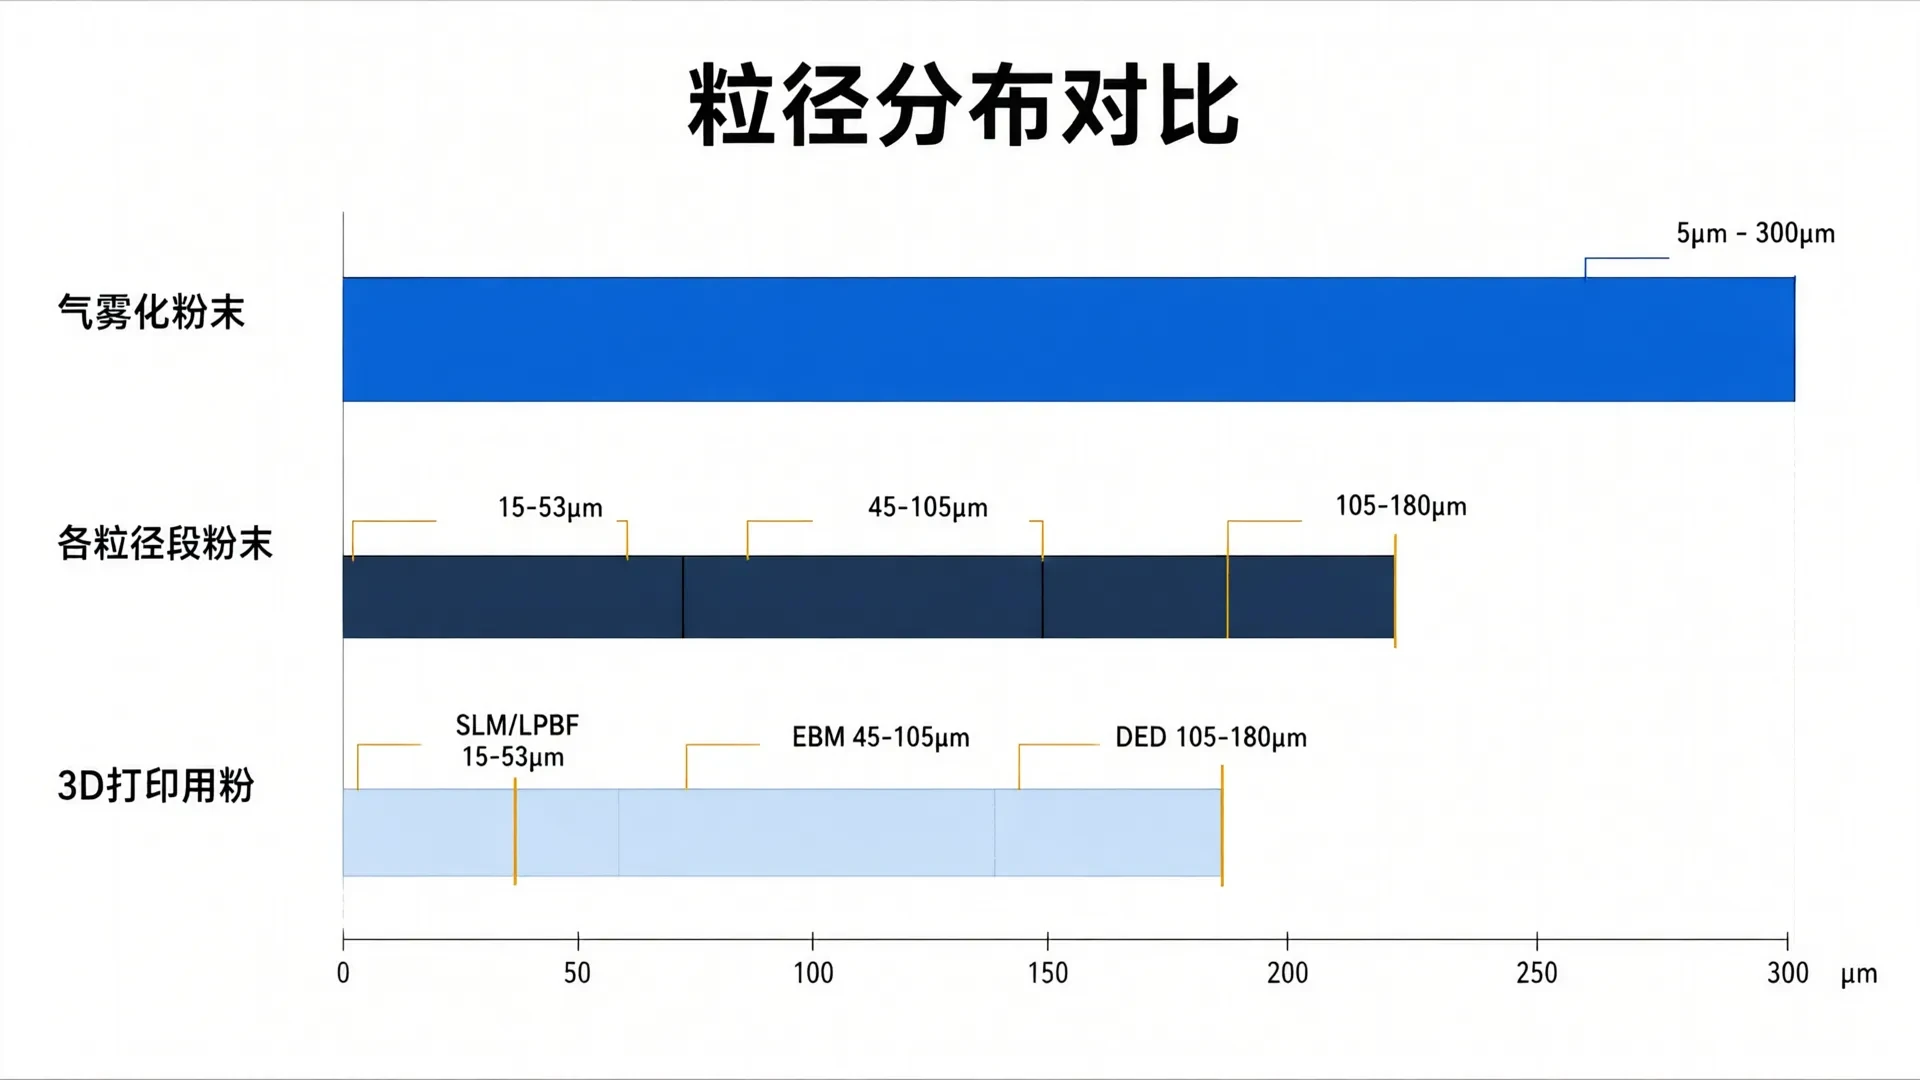
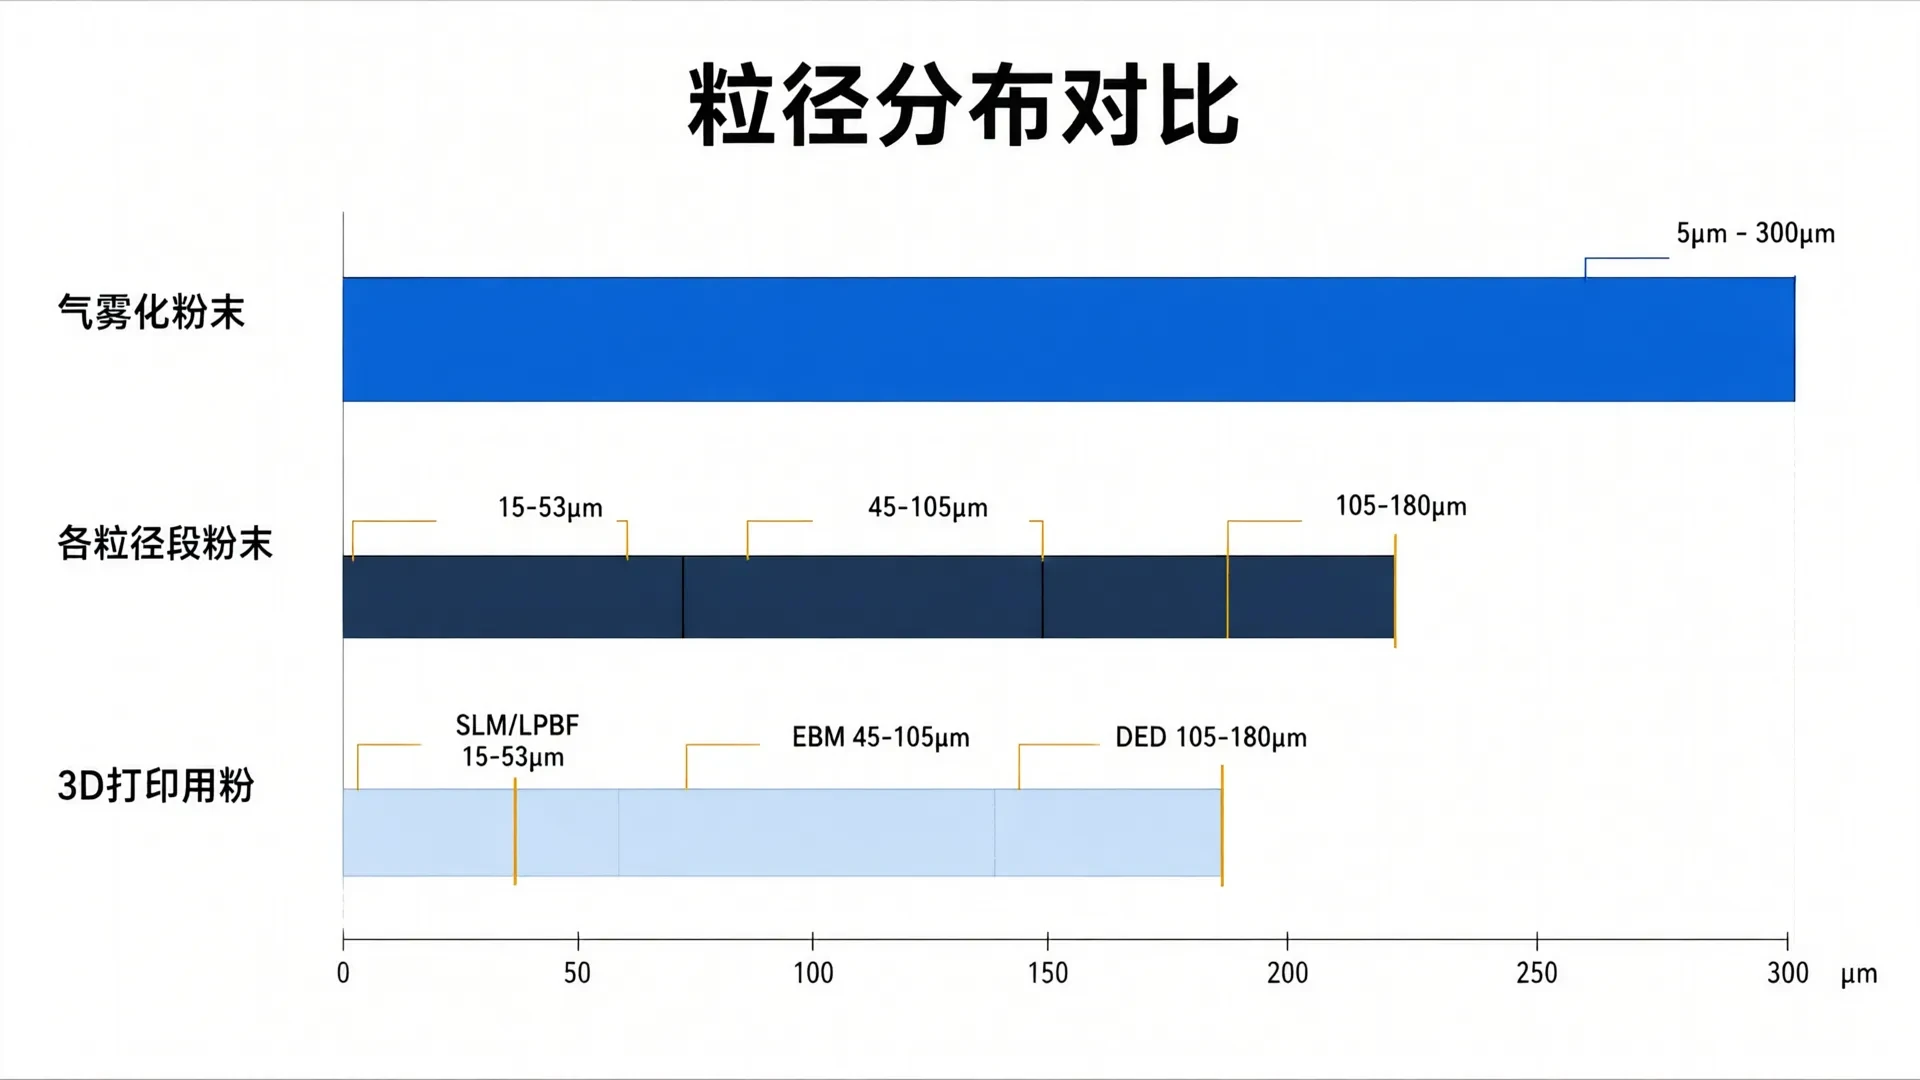
气雾化粉末、各粒径段粉末与 3D打印用粉,在科研制粉场景中承担不同角色。三者的核心差异不在材料体系,而在粒径分布控制精度、颗粒形貌要求与下游工艺匹配逻辑。
粒径分布:从宽幅到窄区间
气雾化粉末是制粉工艺的基础产出形态。通过高压气体将熔融金属流破碎为液滴并快速凝固,得到的粉末粒径跨度较大,通常覆盖 5μm 至 300μm 区间。D10、D50、D90 分布较宽,适用于对粒径要求不苛刻的粉末冶金压制、热喷涂或作为二次分筛的原料。
各粒径段粉末是在气雾化基础粉之上进行筛分分级后的产物。按用户需求切割为特定区间,例如 15μm–53μm、45μm–105μm、105μm–180μm 等。筛分后 D10 与 D90 的区间收窄,粒径集中度提高,适用于金属注射成形(MIM)、冷喷涂或特定填充密度的实验设计。窄区间粉末的流动性与松装密度更可控,但得率随区间收窄而下降。
3D打印用粉对粒径分布的要求最为严格。选区激光熔化(SLM/LPBF)工艺通常要求 15μm–53μm 区间,且 D10 不低于 10μm、D90 不超过 63μm,以确保铺粉均匀性与熔池稳定性。电子束熔化(EBM)因预热温度高、粉末床透气性要求不同,常用 45μm–105μm 区间。定向能量沉积(DED)工艺送粉方式决定了其可使用更宽的 105μm–180μm 甚至 50μm–200μm 区间。3D打印用粉的粒径分布曲线需接近正态分布,尾部细粉与粗粉含量均需严格控制。
形貌控制:球形度与表面质量
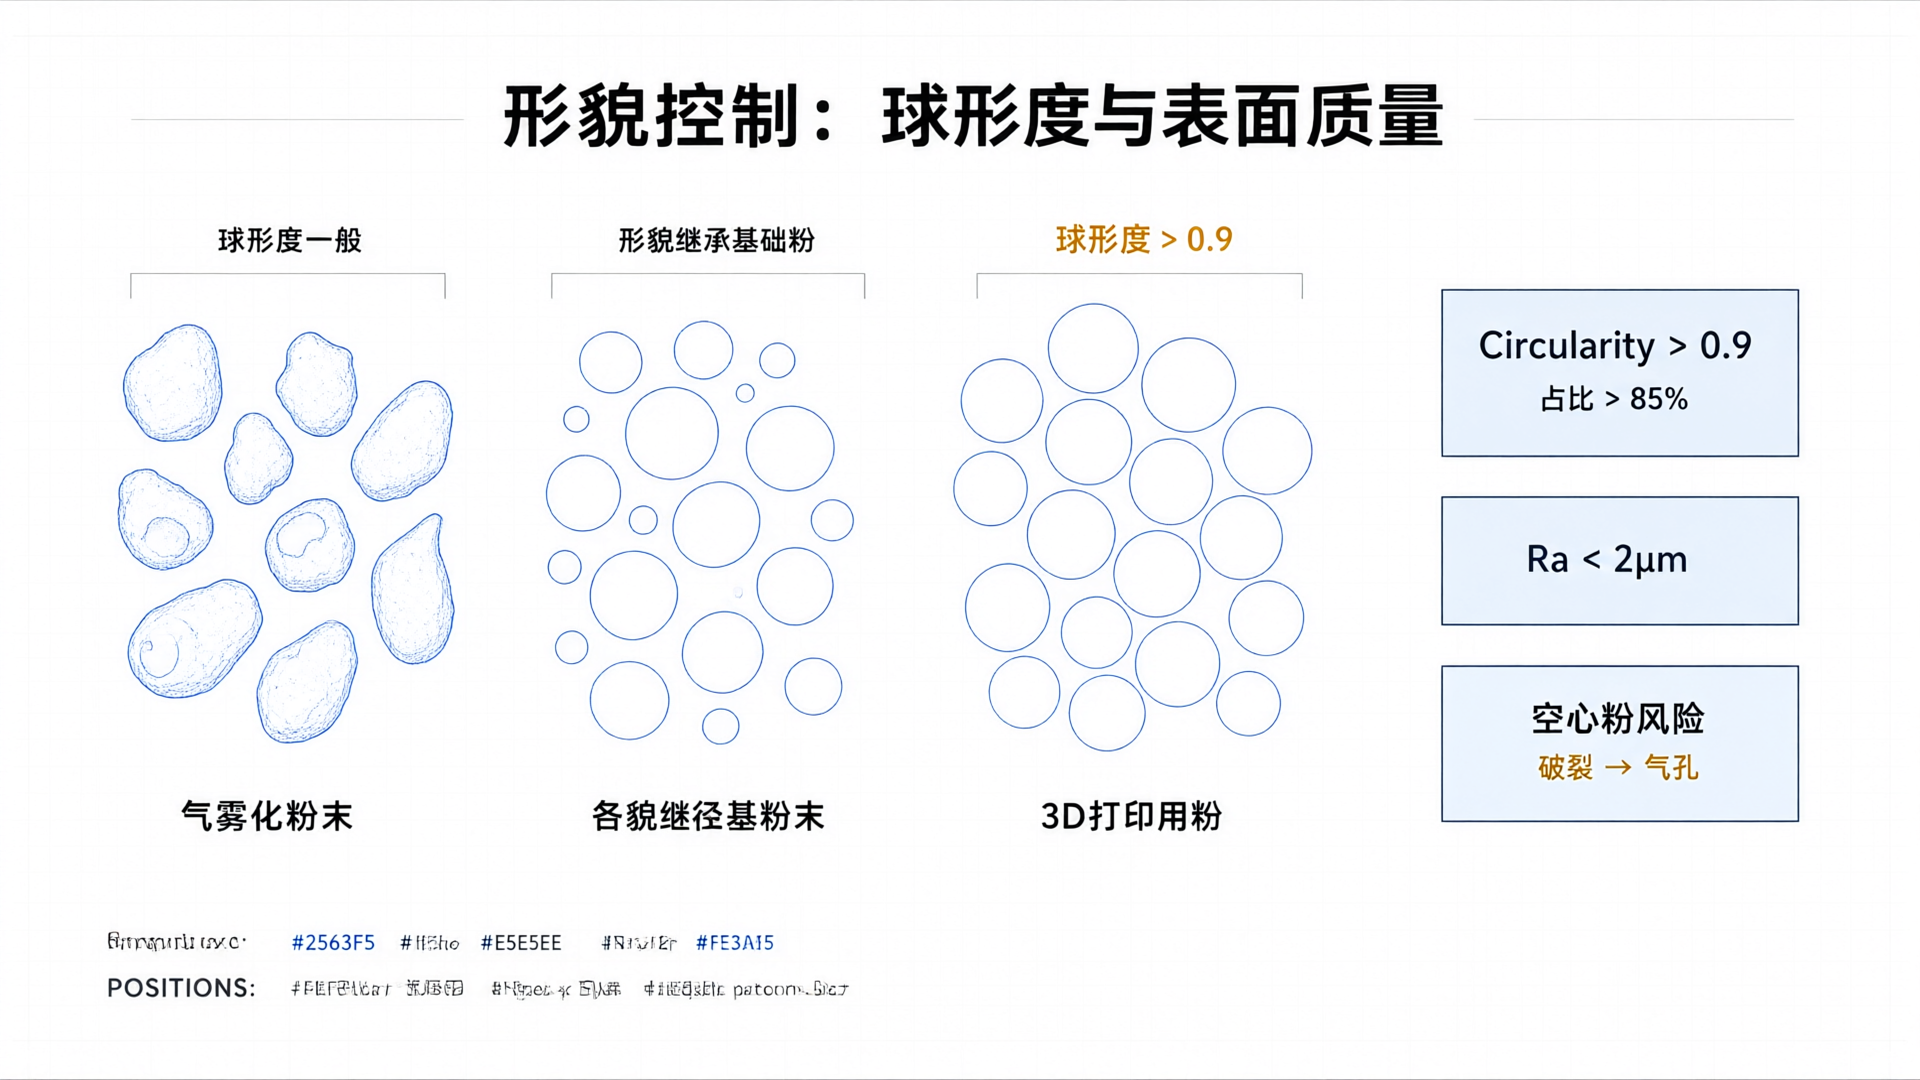
气雾化粉末的球形度取决于雾化参数与材料表面张力。高熔点合金或含活性元素较多的体系,雾化后颗粒可能出现椭球状、泪滴状或空心粉。球形度较高的粉末流动性好、松装密度高,适合自动送粉工艺。
各粒径段粉末的形貌继承自基础粉,筛分过程不改变颗粒形状。但细粒径区间内空心粉与异形粉比例可能上升,因为小颗粒凝固速率更快、气体逸出时间更短。
3D打印用粉对球形度要求最高。SLM/LPBF 工艺要求球形度(Circularity)大于 0.9 的颗粒占比超过 85%,以降低铺粉摩擦阻力、提高层间致密度。空心粉在激光扫描时可能破裂形成气孔,异形粉则影响铺粉均匀性。表面粗糙度同样影响铺粉行为,Ra 值通常需控制在 2μm 以内。
工艺适配:从原料到终端
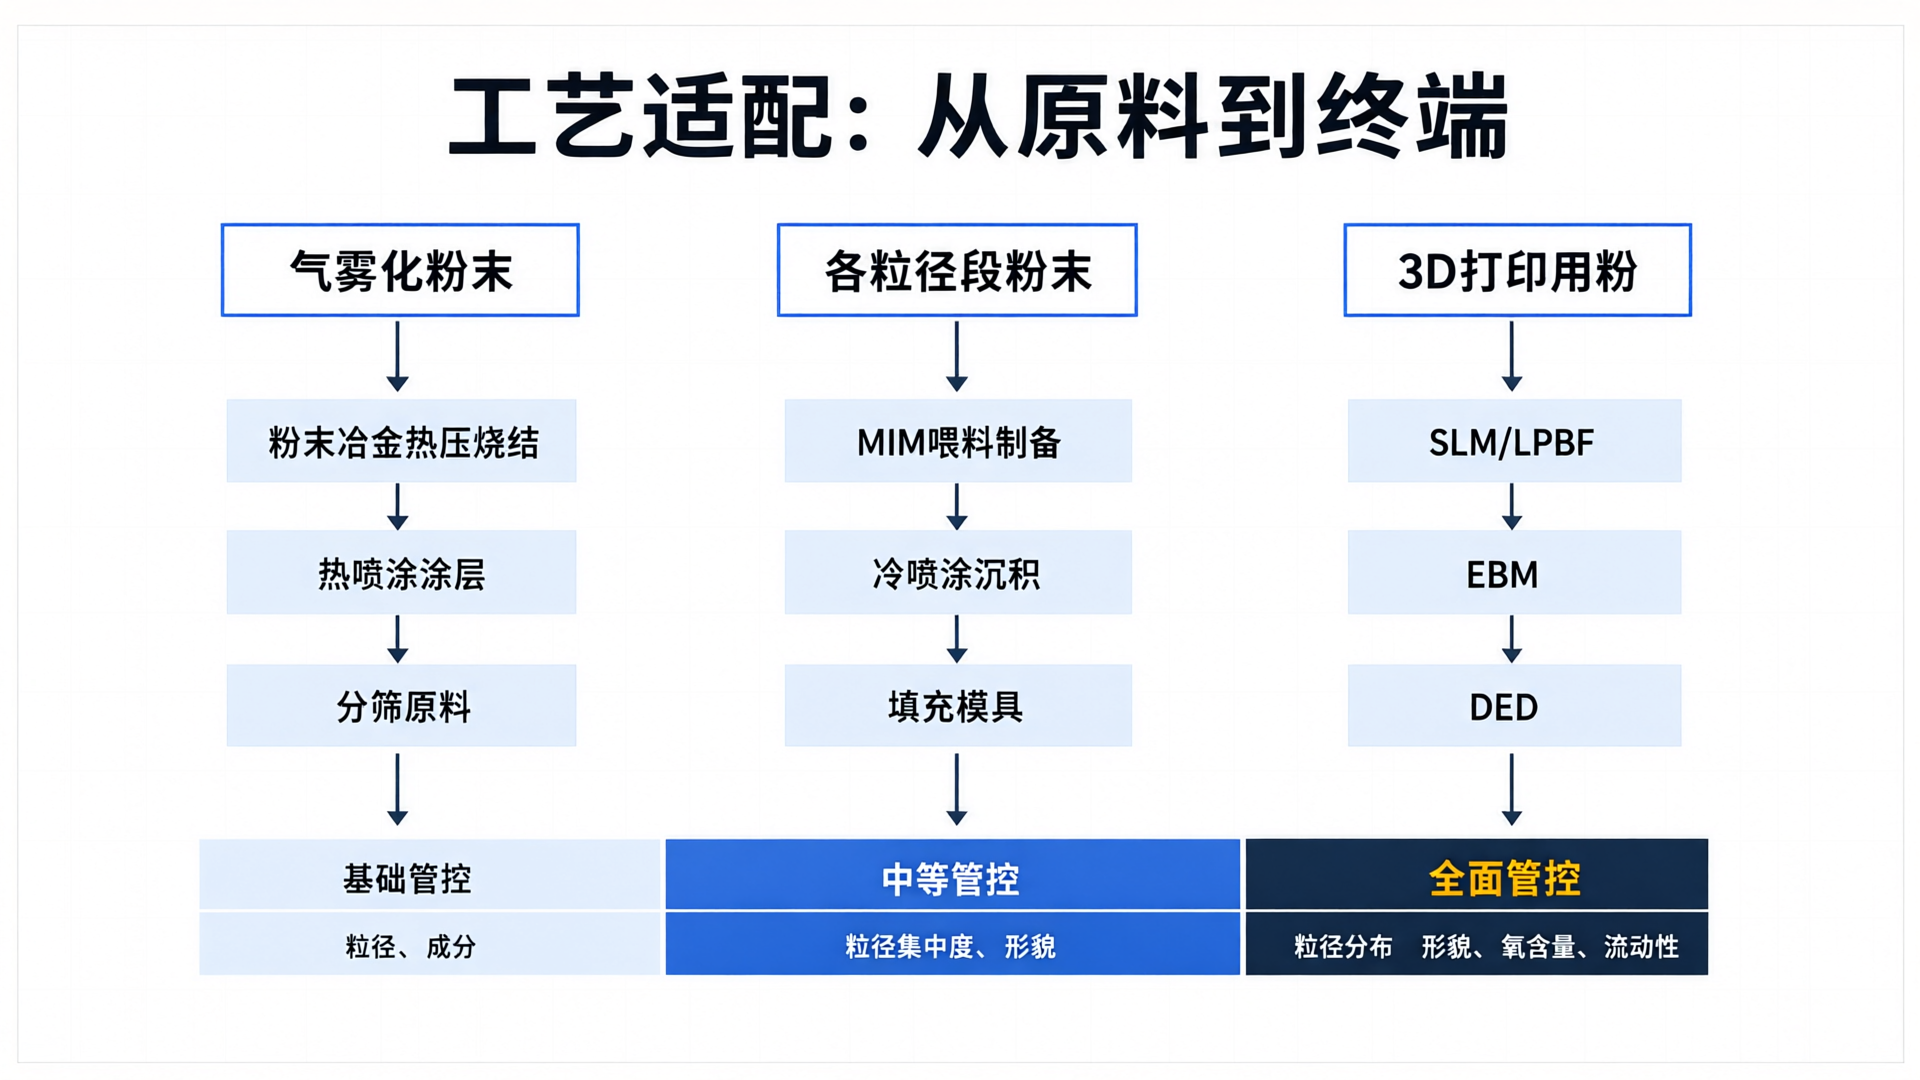
三类产品的终端工艺路径不同。气雾化粉末多用于粉末冶金热压烧结、热喷涂涂层制备或作为分筛原料。各粒径段粉末适配 MIM 喂料制备、冷喷涂沉积、填充模具等需要特定粒径集中度的场景。3D打印用粉直接服务于增材制造设备,对粒径分布、形貌、氧含量、流动性均有明确指标,是三类产品中质量管控维度最多的品类。
蓝钥匙新材料在科研小批量制粉中覆盖上述三类产品,气雾化粉末支持多合金体系、各粒径段可按需筛分、3D打印用粉按 SLM/LPBF/EBM/DED 工艺要求定制粒径区间与形貌标准。成分不达标免费重做,常规 7 个工作日交付。