金属粉末选型指南:从气雾化到球磨,工艺如何决定粉末性能

金属粉末是增材制造(3D 打印)、粉末冶金、热喷涂等工艺的核心原材料。粉末的粒径分布、形貌、氧含量和流动性直接决定了最终制品的致密度与力学性能。本文从制粉工艺的角度,帮助科研人员理解不同粉末的特性与选型逻辑。
气雾化制粉(Gas Atomization)
气雾化是目前应用最广泛的金属粉末制备方法。其原理是将熔融金属液流通过高压惰性气体(氮气或氩气)雾化成微小液滴,液滴在飞行过程中快速凝固形成球形粉末。
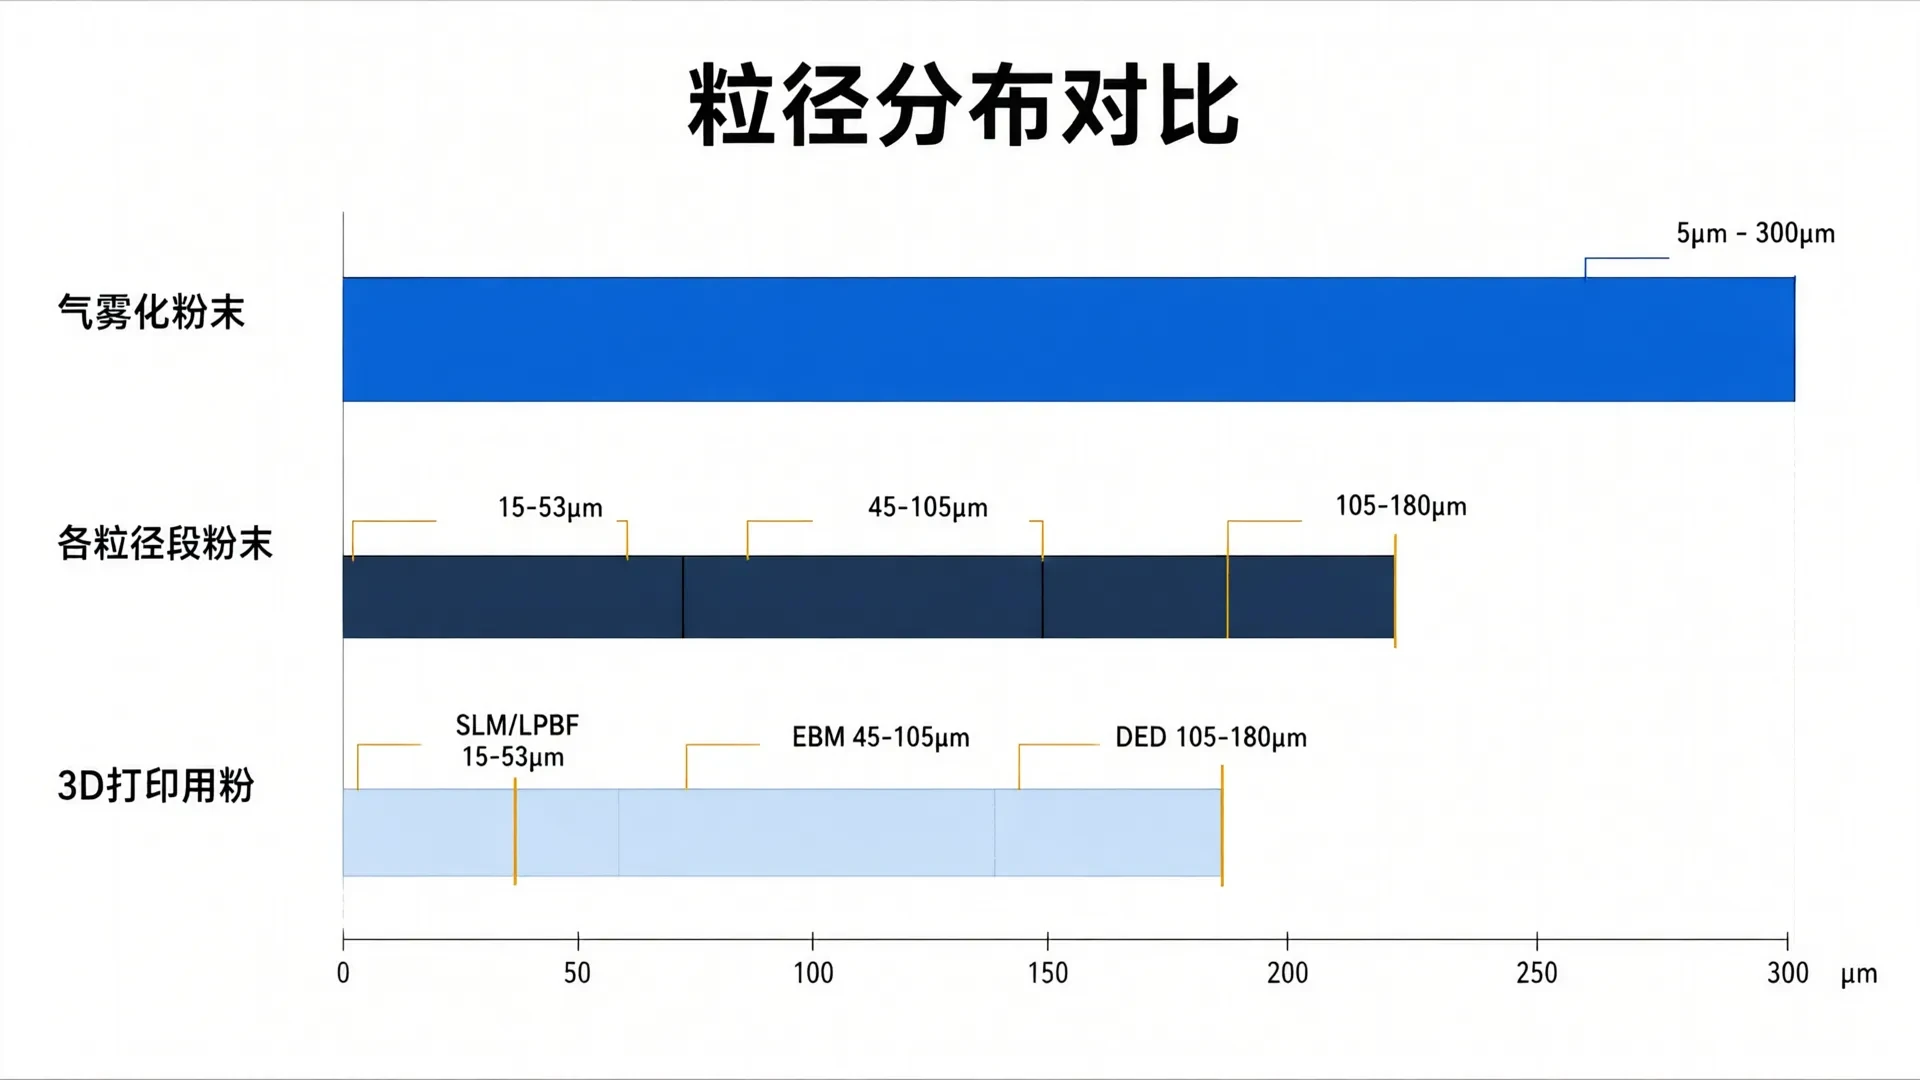
气雾化粉末的核心优势:球形度高(流动性好)、粒径分布可控(15–53μm、45–106μm 等标准段)、氧含量低(通常 <300 ppm)。特别适合选区激光熔化(SLM)和电子束熔化(EBM)等 3D 打印工艺。缺点是设备投资大,适合大批量生产(单批次 ≥50kg)。
等离子旋转电极制粉(PREP)
PREP 工艺利用等离子电弧熔化旋转棒材的端部,熔融金属在离心力作用下飞散成球形粉末。由于不使用坩埚和雾化气体,粉末的氧含量极低(可 <100 ppm),且粒径分布更集中。
PREP 粉末特别适合对氧含量要求极高的应用场景,如航空航天用钛合金粉末、活性金属高熵合金粉末。但设备产能有限(单批次 5–20kg),成本是气雾化的 2–4 倍。
球磨制粉(Mechanical Alloying)
球磨是一种固态粉末冶金工艺,通过高能球磨机的机械冲击力实现粉末的反复冷焊、断裂与再焊合。该工艺可以制备传统熔炼法难以获得的亚稳态合金(如过饱和固溶体、非晶态合金)。
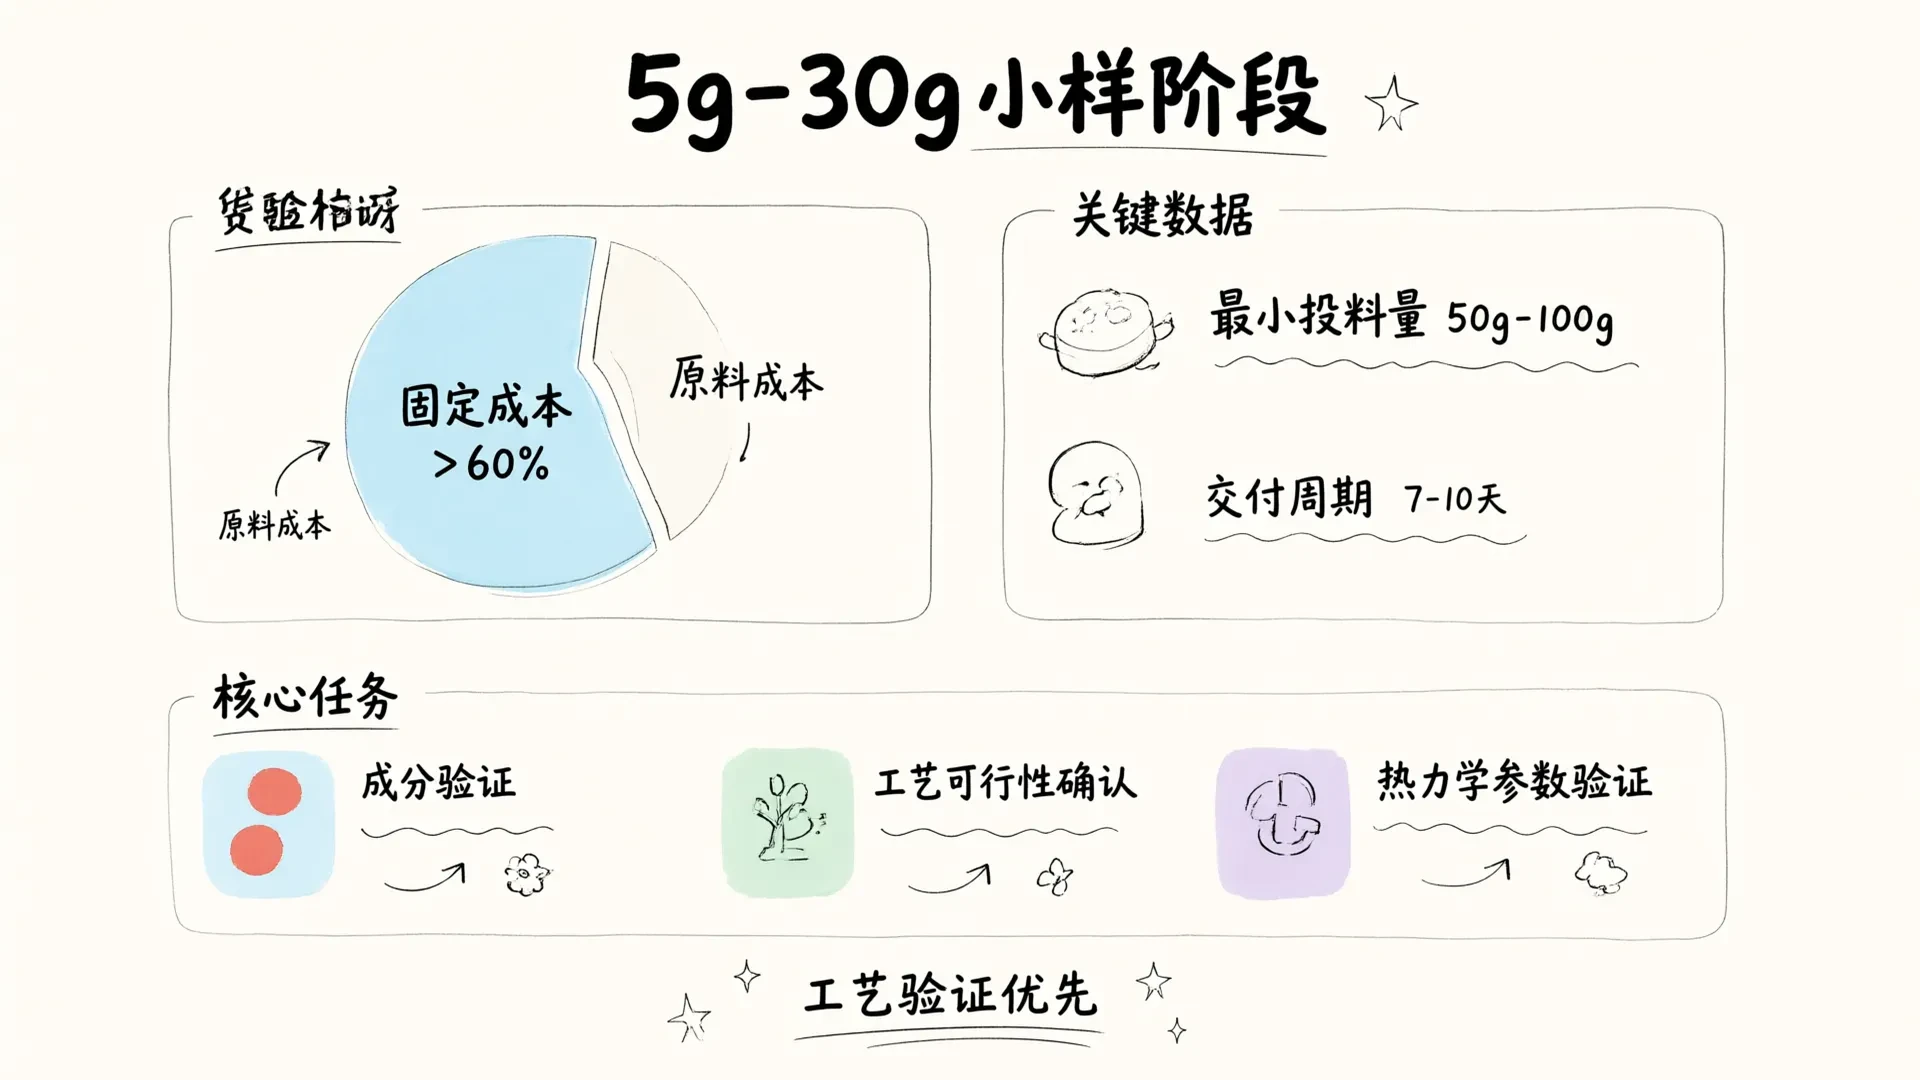
球磨粉末的形貌为不规则片状或块状,流动性较差,不适合直接用于 3D 打印。但其优势在于:可实现纳米晶结构、可制备弥散强化合金、适合实验室小批量(10g–1kg)的成分筛选。球磨后通常需要配合放电等离子烧结(SPS)或热等静压(HIP)进行致密化。
选型要点总结
- 3D 打印(SLM/EBM):气雾化粉末,粒径 15–53μm,球形度 ≥90%,氧含量 <300 ppm
- 热喷涂(HVOF/APS):气雾化粉末,粒径 45–106μm 或 106–150μm,流动性优先
- 粉末冶金(SPS/HIP):球磨粉末或气雾化粉末均可,关注松装密度与压制性能
- 实验室成分筛选:球磨制粉,10g–500g 灵活可调,适合多组合快速验证
粉末的存储与Handling同样重要。高活性金属粉末(如 Ti、Al、Mg 基)需在惰性气体保护下存储,避免吸潮与氧化。建议开封后尽快使用,或在干燥箱中保存。